
新聞中心
聚焦中正動態,洞悉行業發展
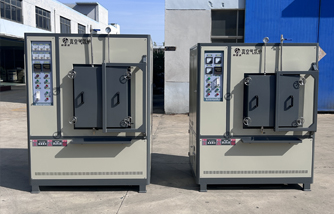
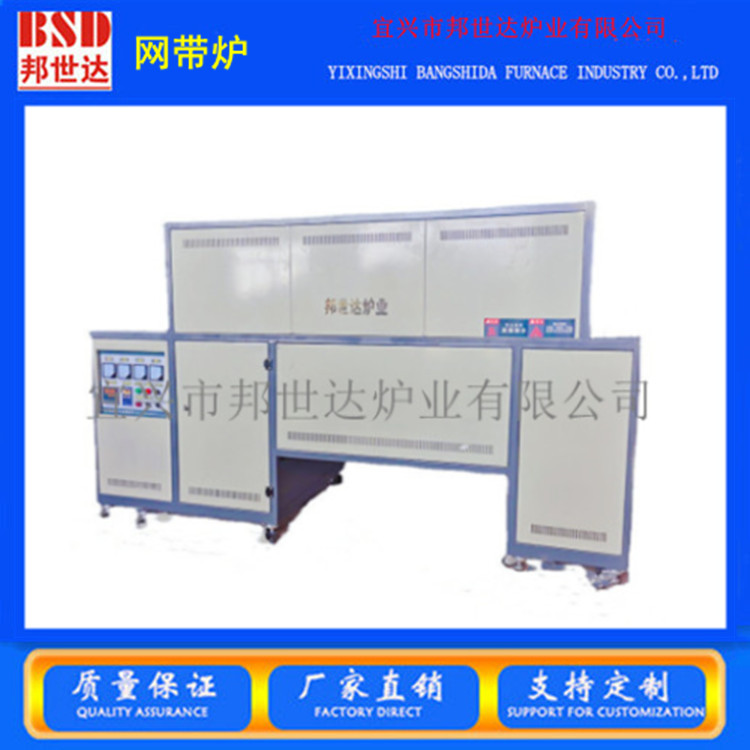
針對金屬、陶瓷材料的無氧化熱處理需求,包含燒結、退火、淬火等多種工藝場景,氣氛臺車爐依靠真空預處理結合可控氣氛的工作模式,在密閉爐膛內構建特殊熱處理環境,減少工件高溫條件下氧化現象,保障工件燒結之后的致密度與材料性能,多用于科研、軍工以及工業場景下小批量工件熱處理作業,依靠臺車裝卸工件的形式,具備較強的工況適配靈活性。
區別于小型實驗熱處理設備,氣氛臺車爐采用臺車承載工件,工件可以提前放置于臺車工裝架上,再將臺車整體推入爐膛內部完成熱處理作業,工件裝卸過程便捷,便于尺寸偏大或者批量工件的擺放作業。爐腔選用不銹鋼材質,保障真空工況與氣氛工況下腔體結構穩定,加熱系統設置獨立溫區,通過電加熱管完成熱量供給,加熱方式采用兩側布置,實現爐膛內部熱量分布,溫控系統可以根據爐膛熱損耗自動完成功率調節,維持溫度的穩定輸出,適配不同工件的熱處理溫度需求。
設備的核心工藝邏輯為預抽真空之后通入工藝氣體完成工件熱處理。正式作業時,工件放置完成,閉合鎖緊爐門,首先啟動真空系統抽除爐膛內部空氣,降低爐膛內部氧含量,之后再通入對應工藝氣體,爐膛維持限定壓力范圍之內,在此條件下開展燒結、退火或者淬火工序,以此實現工件無氧化熱處理效果。這套工藝邏輯可以適配空氣、混合氣體多種氣氛工況,針對金屬釬焊、陶瓷燒結、構件退火等不同工藝,通過調整真空處理時長、氣體類型、壓力條件,匹配材料的處理要求,保障熱處理完成之后工件表面狀態與內部組織性能。
工件裝爐環節需要做好前期準備,工件表面應當保持潔凈,避免附著油污、雜質,防止高溫過程揮發物大量析出,污染爐膛腔體,也避免揮發物質在腔體內部凝結,影響密封與加熱元件壽命。工件在臺車工裝架上面擺放時,工件之間預留合適間隙,保障爐膛內部氣體可以流通,熱量能夠傳遞到每一處工件,不可以將工件緊貼爐膛內壁,防止局部過熱,同時也避免工件碎屑掉落損傷腔體結構。完成裝料密封之后,不能直接進行升溫,優先執行抽真空置換,把爐膛內部空氣抽除,之后再通入工藝氣體,部分對氧含量敏感的工件,還可以重復抽真空充氣置換,進一步降低爐膛內部殘余氧氣,減少工件氧化風險。
整套熱處理工序運行階段,操作人員需要關注儀表反饋的溫度、壓力相關工況,設備依靠儀表自動調節輸出功率,補償爐膛熱損耗,維持工藝設定條件。升溫速率需要結合工件材質進行管控,升溫速率過快,工件會產生較大熱應力,容易引發變形開裂,應當按照工藝文件設置升溫斜率,分段完成升溫、保溫過程。熱處理保溫工序結束之后,不可以在高溫狀態直接開啟爐門,高溫下外界空氣涌入,一方面會造成工件氧化,另一方面急劇的溫度變化,會損傷爐門密封件、爐膛腔體,必須等待爐溫下降至安全溫度區間,再解除爐膛內部壓力,打開爐門,借助臺車將工件整體移出爐膛。
常態化的維護工作,能夠穩定設備熱處理效果,延長設備使用周期。每次熱處理作業結束,待設備降溫之后,清理爐膛以及臺車工裝架上面殘留的氧化皮、工件碎屑。定期對爐門鎖緊機構、密封墊圈進行檢查,墊圈出現開裂、硬化老化之后需要及時更換,墊圈密封失效會直接造成漏氣,真空抽取達不到預期效果,工藝氣氛也難以維持。同時需要檢查真空系統的工作狀態,關注真空泵油質油位,按照周期完成維護更換,保障抽真空能力。加熱元件、溫度測量元件也要定期查看,確認無破損、接觸不良等問題,保障溫度控制可靠。管路與閥門組件需要定期檢漏,確認管路連接位置不存在泄漏,防止氣體外泄或者空氣滲入爐膛。
該設備支持根據工件尺寸、工藝條件進行定制化調整,面向不同的熱處理工況調整爐膛腔體、功率、氣路配置,以此匹配不同行業小批量工件真空熱處理的使用需求,為材料熱處理提供穩定可控的工況條件。
-邦世達官方微信-